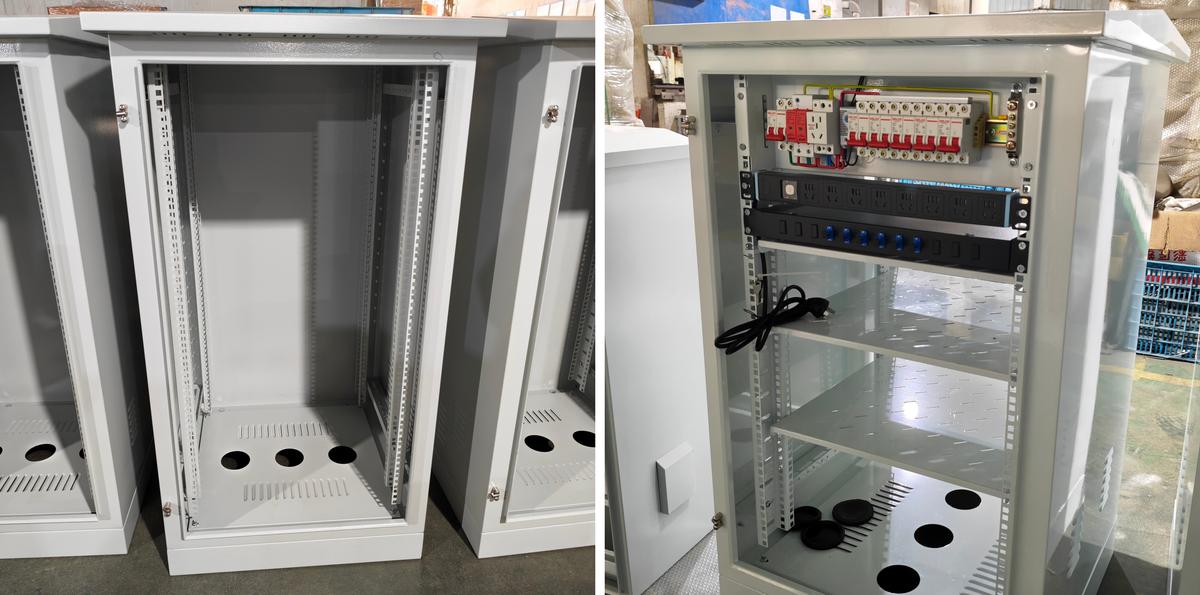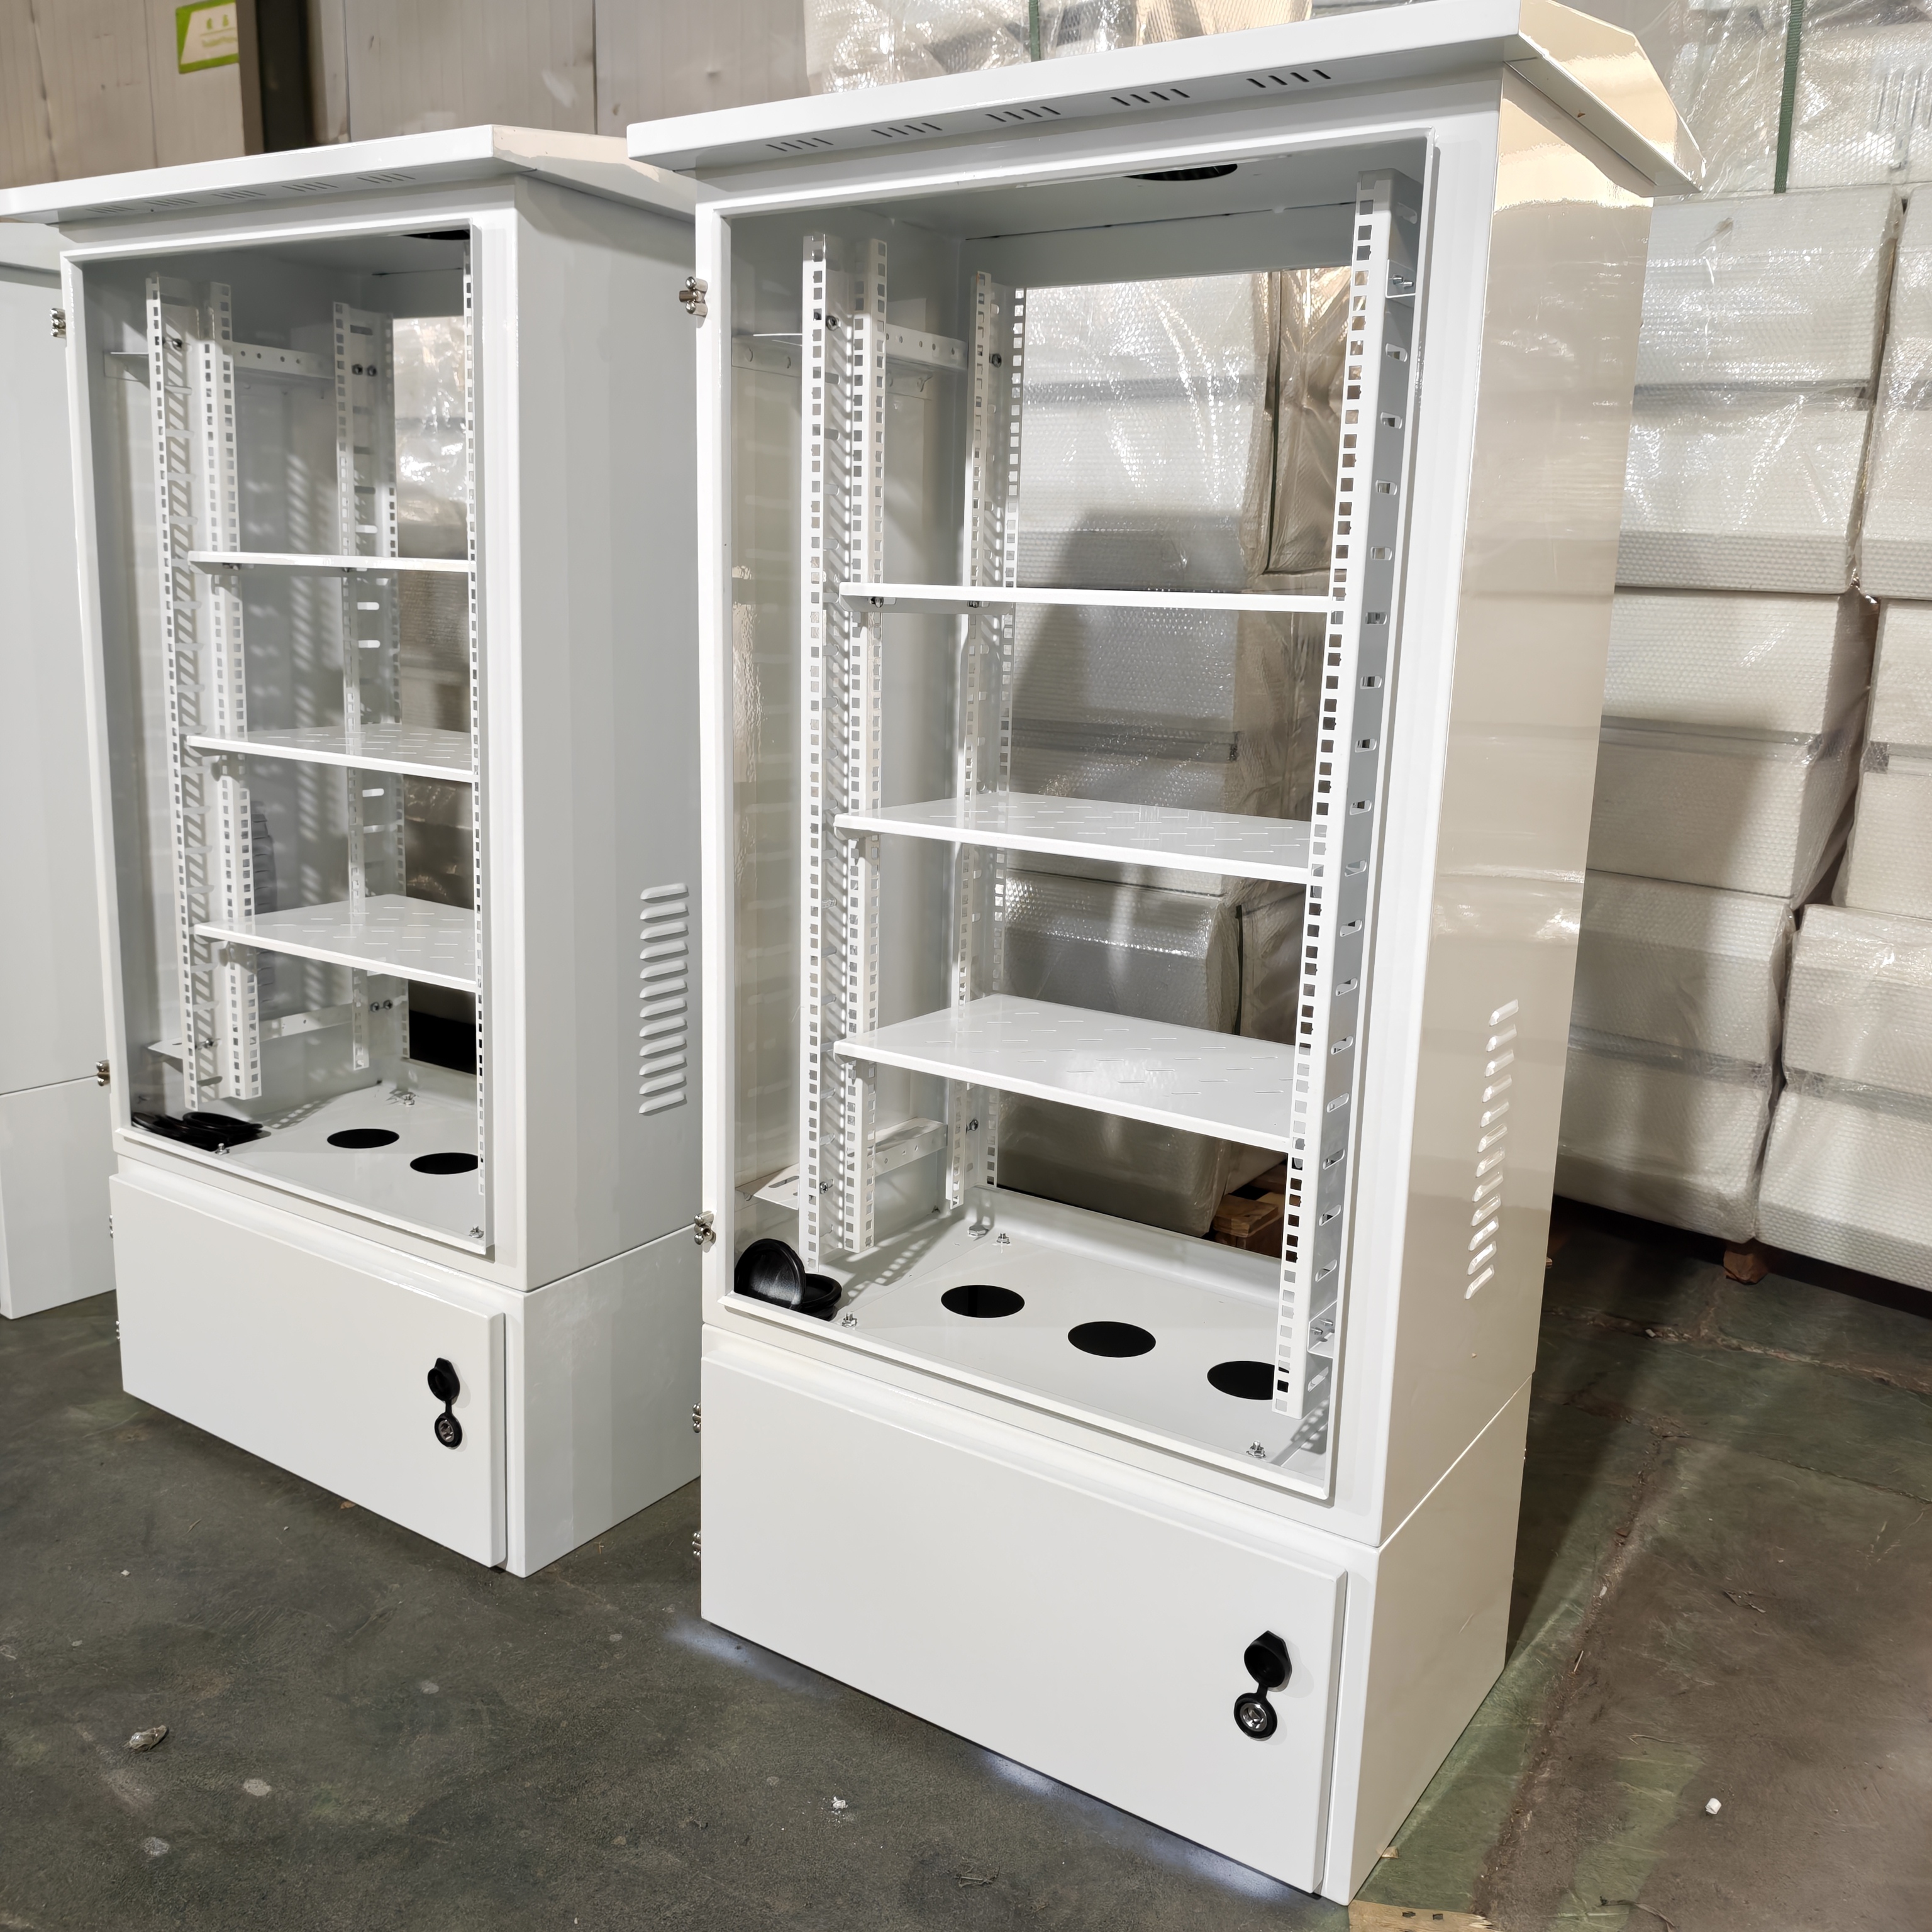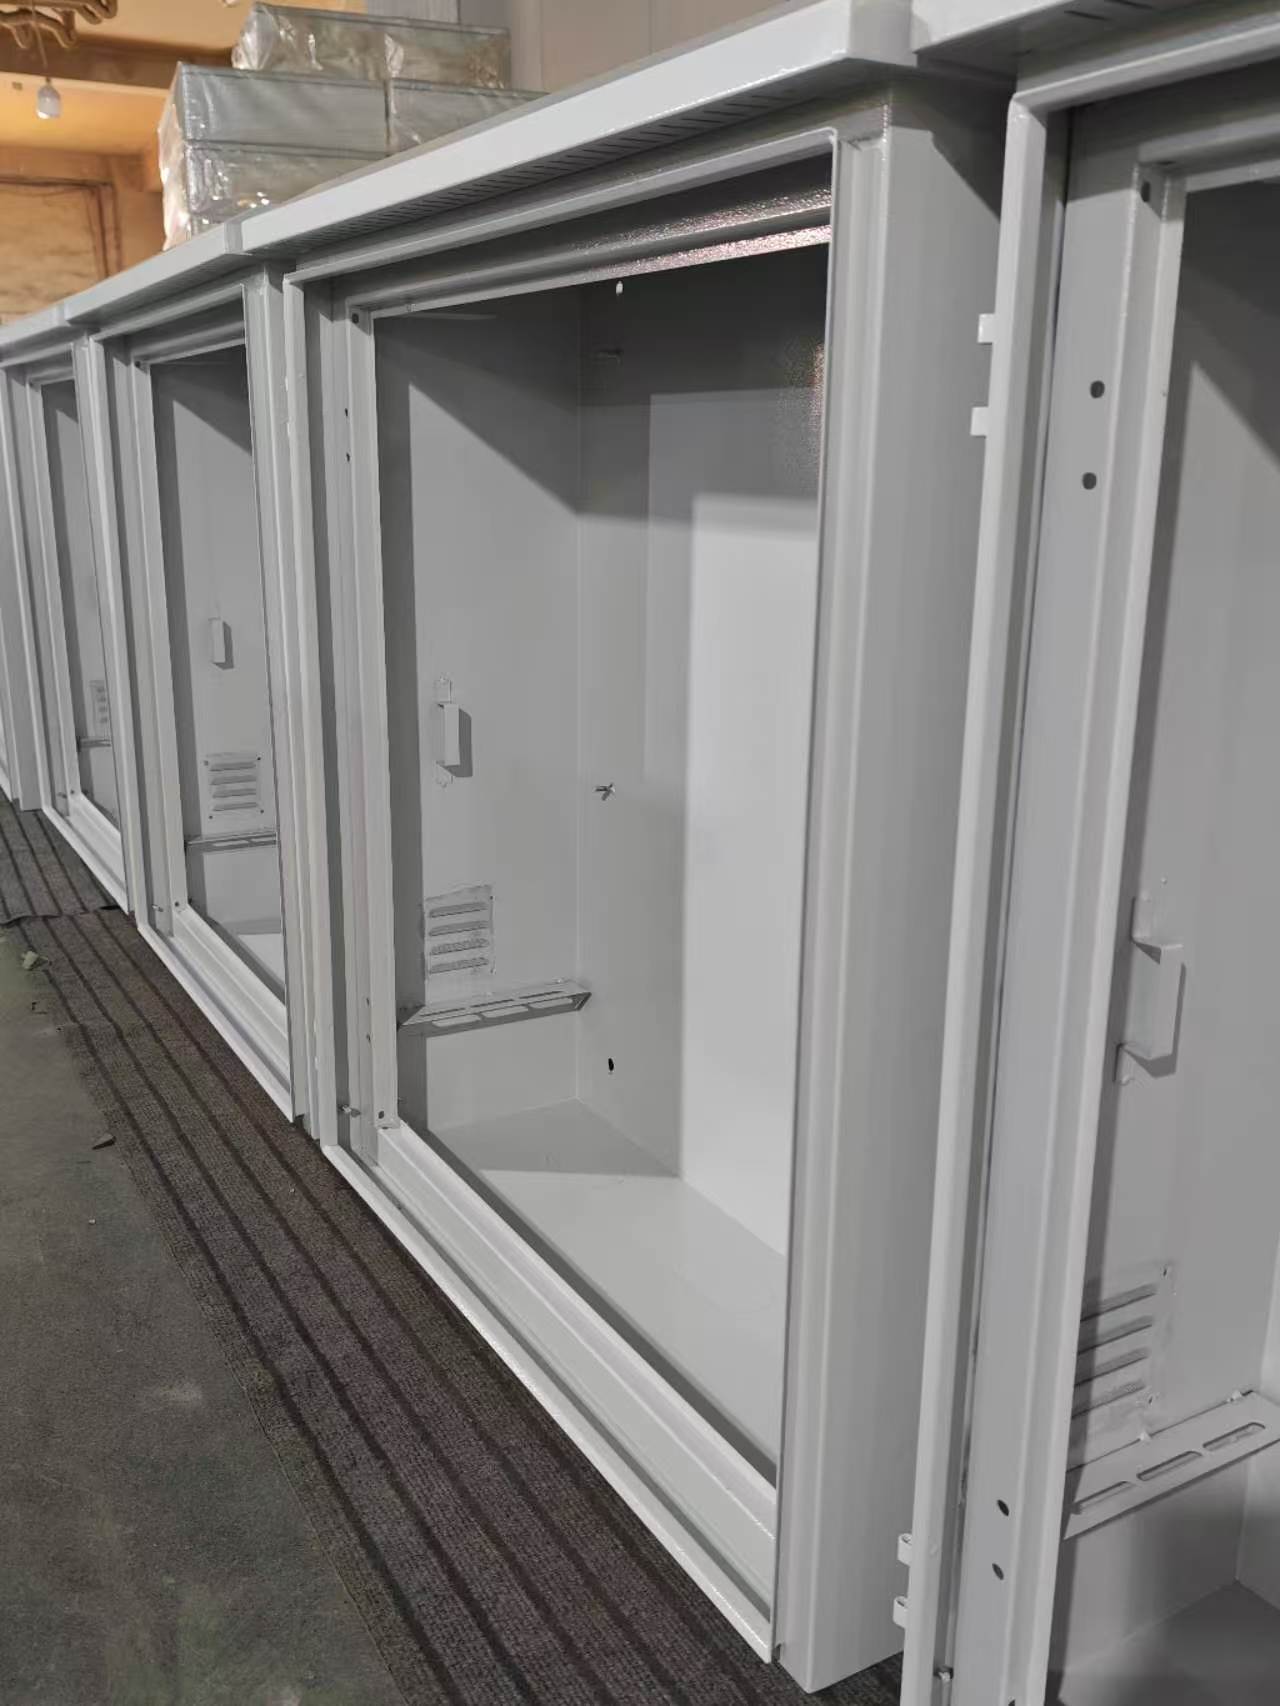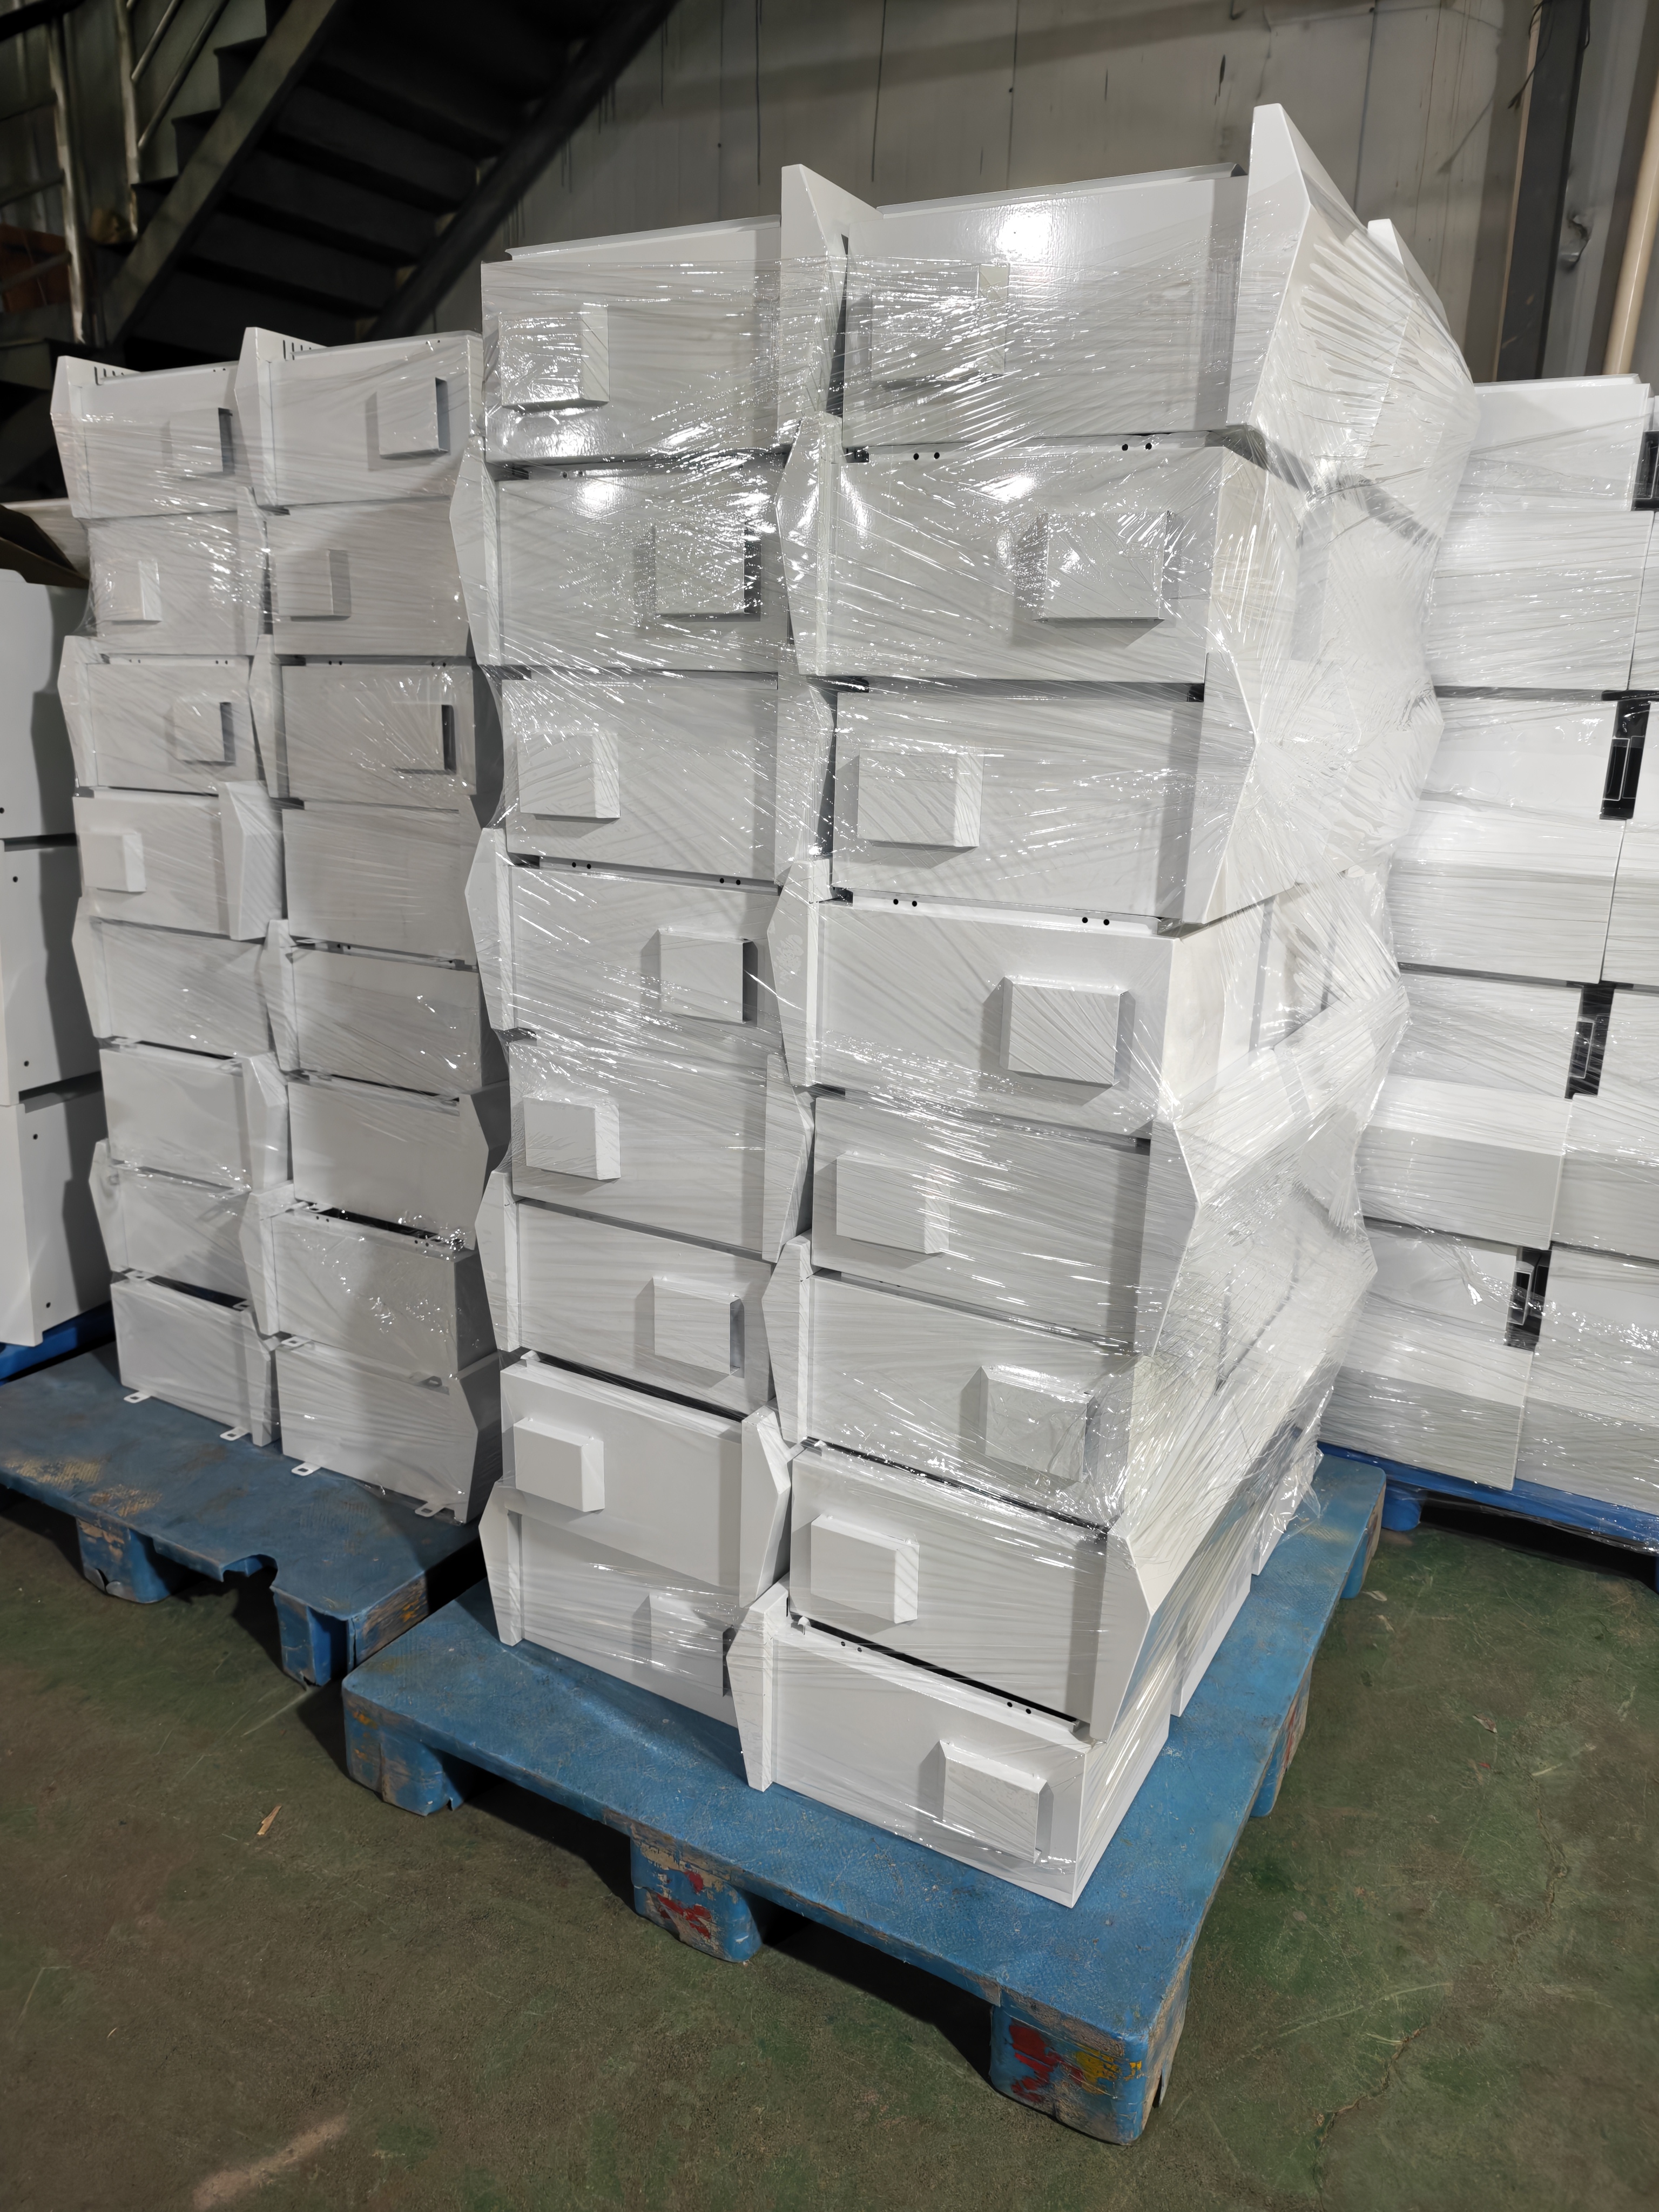
Skræddersyet kabinetsamling er i gang hos Ouyue Electric på en ny ordre på 80 enheder til én specifikation. Plader og pulverlakering er færdige, lågerne står åbne i montageområdet, og søjler, hylder og komponenter går ind i skabene en enhed ad gangen. Skabene på billederne er en del af linjen, der nu er under montering.
En ny brugerdefineret model ændrer sjældent skallen. Forskellene sidder indeni: skabsdimensioner, søjledybde, hyldeantal, udskæringspositioner og komponentmængde. Hver vare kontrolleres i forhold til kundetegningen inden arbejdet påbegyndes. Alle 80 enheder følger én tegning, så skaller skæres til efter tegning og montering følger konfigurationsarket.
Skræddersyet skabssamling starter ved søjlerne. Et søjlepar er referencen for hele kabinettet, og hylder, rack-strømfordelingsenheden og kabelstyringerne hænger alle fra søjlerne. En søjle sat to millimeter væk efterlader hylderne ude af niveau, sætter et trin i frontpanelerne og åbner et synligt hul ved døren. Diagonalmålene kommer først, og de to diagonaler holder sig inden for to millimeter fra hinanden, før arbejdet går videre.
Konsistens på tværs af 80 enheder tilpasset kabinetsamling kommer fra værktøj, ikke fra følelse. Når den første enhed har indstillet kolonnepositionen, laves en lokaliseringsblok, og senere enheder falder ned på den samme blok, så hvert søjlepar i batchen lander på ét datum. Batcharbejde mislykkes på en bestemt måde: Enkelte enheder passerer og naboer ikke. En kunde stiller to skabe op på stedet, dørspalterne sidder i forskellige højder, og fixeringen betyder, at søjlerne nulstilles.
Søjledybde for og bag følger udstyrets dybde snarere end vane. Et kabinet til servere tager søjlerne tilbage og efterlader en bøjningsradius for kabling foran, og et kabinet til netværksudstyr fører søjlerne fremad for adgang. Søjler på et brugerdefineret kabinet kører på justerbare positioner, og samling placerer hvert par til tegning i stedet for efter øje.
Komponenter går ind fra bunden og op, tunge dele lavt. DIN-skinnen af afbrydere sidder øverst, og rack-strømfordelingsenheden monteres på søjlerne i stedet for bagpladen, så et servicekald behøver ikke at hele enheden trækkes ud. Hylder tager en position ved belastning, og tungere udstyr sidder tættere på basen, hvilket holder tyngdepunktet lavt til transport og løft.
Hylderne er perforerede, og hullerne udleder varme, mens de skærer vægten. Fire hjørner boltes til søjlerne og bevæger sig forfra og bagud; udstyr dybere end hylden tager et beslag, aldrig et udhæng fra forkanten. Interiøret følger 19 tommer standarden, så udstyrspaneler passer uden adaptere.
| Scene | Hvad går ind | Hvorfor den sidder på det tidspunkt |
| En | 19 tommer søjlepar | Hylder, strømfordelingsenhed og kabelstyringer hænger alle fra søjlerne |
| To | Hylder, afbryderskinne, strømfordelingsenhed | Tunge dele bliver først lavt, så ledninger behøver ikke flyttes udstyr igen |
| Tre | Lednings- og dørforbindelsesjumper | Afskårne længder, efter at komponenter er fastgjort, måler den rigtige rute |
Ledningsføring er det langsomste trin i tilpasset kabinetsamling. Hvert jordpunkt i kabinettet vender tilbage til en messingjordskinne, og hver kontaktflade renses, før en løkke går på. Døren bærer en separat grøn-gul bindingsjumper til kroppen, fordi en dør, der svinger flere hundrede gange, ikke må miste bindingen. Billederne viser, at jordlederen allerede løber fra komponentzonen til kroppen.
Lederens størrelse følger belastning, ikke vane. Afbryderledning og belastning har samme størrelse, nulpunktet matcher fase, og jordlederen er aldrig mindre end halvdelen af faselederen. Indvendige løb følger kabelkanalen inde i søjlerne, med jævne bindingsafstande og ingen leder presset mod en hyldekant.
Bundpladen har tre runde indgange, hver forsynet med en gummigennemføring. En tylle er ikke dekoration. Kablet passerer gennem et stålhul, og grater plus en afklippet kant slides gennem en kappe under vibration, så gennemføringen holder kablet af stål. Antallet af tilmeldinger følger kundens kabelplan, og én ekstra adgang koster mindre end én manglende adgang.
Firs enheder sidder aldrig i monteringsområdet på én gang, så tilpasset kabinetsamling kører i zoner for batch. Skabe står i et enkelt lag med gaffeltruckadgang mellem rækkerne, og hver færdig batch flytter til test inden næste batch kommer i. Et tomt skab har den laveste stivhed, så stabling forvrænger dørfalsen på den nederste enhed og fejlen viser sig først ved dørmontering.
Hver enhed kontrolleres før frigivelse. Døren svinger tre gange for gnidningsmærker, mellemrummet løber jævnt fra top til bund, låsen går helt i indgreb, og hver hylde- og søjleskrue tilspændes igen. Et rejsekort registrerer montør, dato og konfigurationsartikler, og en prøve fra hver batch udtrækkes efter kortnummer med resultater logget i batchposten.
Skabsmål og pladetykkelse bygges efter tegning. Materialemuligheder er blødt stål, 304 eller 316 rustfrit stål. Beskyttelsesklassificeringer tilgængelige i IP54, IP55, IP56 og IP65. CE-certificering er på plads, og minimumsbestillingen er 10 stk. Søjler, hylder, udskæringspositioner og komponenttilpasning følger kundens tegning på hver tilpasset kabinetsamling.
Batchen går til effekttest og pakning, når samlingen er færdig, med forsendelse planlagt batch for batch.